
Quale criterio guida davvero la scelta tra i tanti tecnopolimeri disponibili per un pezzo fresato a controllo numerico? La risposta corretta non è “il più resistente” o “il più economico”, ma quello che regge il carico d’uso, si lavora senza sorprese sotto l’utensile e mantiene le quote nel tempo. Tre requisiti che vanno valutati insieme, non in sequenza.
In sintesi: la scelta del materiale per un componente fresato in plastica tecnica si gioca su tre fronti — prestazioni in esercizio, lavorabilità in officina, durata nel tempo — e raramente questi tre fronti puntano nella stessa direzione. Prima di chiedere un preventivo, conviene avere chiare almeno cinque informazioni: il tipo di carico e la temperatura di esercizio, l’ambiente chimico a cui il pezzo sarà esposto, quali tolleranze sono realmente funzionali e quali solo estetiche, e le geometrie più delicate del disegno (pareti sottili, cave profonde, sedi di accoppiamento).
Cos’è la fresatura delle materie plastiche e perché la scelta del materiale è decisiva
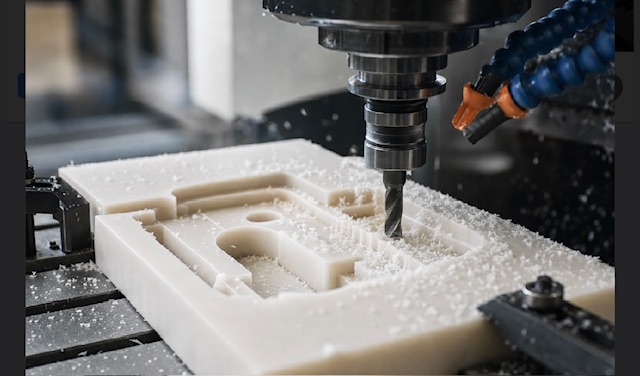
Fresare una materia plastica significa asportare materiale da un semilavorato pieno — barra, lastra o blocco — con utensili rotanti guidati da un programma a controllo numerico, fino a ottenere superfici, cave, filettature e accoppiamenti nella forma e nelle tolleranze richieste dal disegno. A differenza dello stampaggio, non c’è uno stampo che “contiene” il comportamento del polimero durante la trasformazione: tutto il controllo dimensionale passa dal materiale di partenza e dalla strategia di lavorazione.
Proprio per questo, chi sceglie il tecnopolimero solo per il costo al chilo o per abitudine aziendale rischia di scoprire il problema tardi: una bussola che si deforma sotto carico prolungato, una guida che si consuma più del previsto, un pezzo apparentemente in tolleranza che cambia dimensione una volta a contatto con l’ambiente reale di esercizio. Nella maggior parte dei casi l’errore non nasce in officina, ma prima: nella fase in cui il materiale viene specificato senza aver incrociato prestazioni, lavorabilità e durata. Un fornitore con esperienza specifica in fresatura materie plastiche (https://setecs.it/fresatura-materie-plastiche/) può aiutare proprio in questa fase, orientando la scelta prima che il disegno diventi definitivo e più costoso da modificare.
La triade decisionale: prestazioni, lavorabilità, durata
Ogni scelta di materiale per un componente fresato in plastica tecnica può essere ricondotta a tre categorie di requisiti, che raramente vanno nella stessa direzione.
- Prestazioni in esercizio: carico statico e dinamico, rigidità, attrito, resistenza chimica, comportamento alle temperature di servizio, eventuale isolamento elettrico.
- Lavorabilità in officina: comportamento del semilavorato durante il taglio, sensibilità al calore generato dalla fresatura, tenuta delle tolleranze su geometrie sottili.
- Durata nel tempo: scorrimento viscoso (creep), usura per attrito, assorbimento di umidità, invecchiamento per esposizione a condizioni ambientali impegnative.
Una regola pratica, utile in fase di specifica, è questa: ogni vantaggio prestazionale tende a introdurre un rischio in lavorazione o nel tempo, e viceversa. Un polimero molto rigido può essere eccellente sotto carico ma più delicato da fresare su pareti sottili. Un materiale morbido e facile da lavorare può non tenere la quota dopo mesi di esercizio in ambiente umido. Scegliere il materiale giusto significa decidere consapevolmente dove accettare un compromesso, non ignorarlo.
Prestazioni in esercizio: le domande giuste prima di scegliere il tecnopolimero
Prima ancora di aprire una scheda tecnica, conviene rispondere ad alcune domande operative. Il carico applicato al componente è statico o dinamico? La distinzione è decisiva, perché molti polimeri, sotto carico costante prolungato, tendono a deformarsi lentamente anche restando ben al di sotto del limite di rottura: è il fenomeno del creep, spesso sottovalutato proprio perché non si manifesta subito, ma dopo settimane di esercizio.
La temperatura di esercizio è continua o soggetta a picchi? Un tecnopolimero che tollera bene una certa temperatura in continuo può comportarsi diversamente se esposto a cicli termici ripetuti, con possibili effetti su rigidità e stabilità dimensionale. Il pezzo lavora a contatto secco o lubrificato? Alcuni materiali, grazie a cariche specifiche, offrono un comportamento più favorevole allo scorrimento senza lubrificazione esterna; altri richiedono un accoppiamento progettato con lubrificante per non usurarsi rapidamente. Infine, quali sostanze incontrerà il pezzo in servizio: solventi, detergenti industriali, oli, acqua calda? La compatibilità chimica va trattata come un requisito di progetto fin dal principio, non come un dettaglio da verificare a posteriori.
Lavorabilità in fresatura: cosa cambia davvero tra un materiale e l’altro
Due polimeri con prestazioni simili sotto carico possono comportarsi in modo diverso sotto l’utensile. Il comportamento del semilavorato durante la lavorazione dipende da diversi fattori legati al materiale e alla geometria del pezzo: su spessori sottili o pareti snelle, alcuni tecnopolimeri possono mostrare una stabilità leggermente diversa man mano che il materiale viene asportato, un aspetto che un’officina esperta sa anticipare scegliendo sequenza di lavorazione e fissaggio adeguati.
Le materie plastiche tendono in genere a disperdere il calore generato dal taglio in modo diverso rispetto ai metalli: per questo i parametri di taglio — velocità, avanzamento, raffreddamento — vanno calibrati con attenzione sul materiale specifico, soprattutto su geometrie a rischio come tasche profonde o nervature sottili, dove flessioni e vibrazioni del pezzo possono incidere sulla finitura e sulla tenuta delle quote. È uno degli aspetti meno visibili nella scelta del materiale, ma è spesso quello che determina se un pezzo “sulla carta corretto” risulta poi difficile da realizzare entro i tempi e le tolleranze previste.
Durata nel tempo: usura, creep e ambiente, il lato spesso sottovalutato
Un componente che supera il collaudo dimensionale non è automaticamente un componente durevole. Il creep può manifestarsi con settimane di ritardo rispetto alla messa in servizio, soprattutto su componenti soggetti a precarico costante come guarnizioni, distanziali o elementi di bloccaggio. L’usura, invece, si gioca sul tipo di contatto: in condizioni di attrito a secco servono materiali con un comportamento intrinsecamente più favorevole allo scorrimento o cariche autolubrificanti; in presenza di particolato abrasivo, la scelta ricade spesso su polimeri con maggiore resistenza all’abrasione, eventualmente rinforzati con cariche specifiche.
L’assorbimento d’acqua è un altro fattore che molti progettisti trascurano: alcuni tecnopolimeri possono cambiare dimensioni in modo apprezzabile passando da ambiente secco a umido, con effetti diretti sugli accoppiamenti e sulle tolleranze funzionali. L’esposizione prolungata a condizioni ambientali impegnative — temperature elevate, agenti chimici specifici, cicli ripetuti — può inoltre ridurre nel tempo la resistenza di alcuni materiali, anche quando inizialmente sembravano la scelta più economica. Chiedersi dove e come lavorerà il componente nei prossimi anni, non solo il giorno del collaudo, fa parte integrante della specifica tecnica.
Come si identificano e si verificano i materiali: sigle, norme e test di riferimento
Una parte della confusione nella scelta dei tecnopolimeri nasce dalla varietà di sigle che si trovano nei capitolati e nei cataloghi. Le denominazioni brevi delle materie plastiche, come POM, PA, PET o PTFE, sono definite da norme tecniche: la designazione in lettere maiuscole deriva dalla norma DIN EN ISO 1043-1, affiancata dalla DIN ISO 2076 e, per i caucciù, dalla DIN ISO 1629. Le stesse sigle vengono utilizzate anche nel sistema di identificazione per il riciclo dei rifiuti plastici, con codici standardizzati che facilitano la raccolta differenziata.
Su scala europea, la direttiva 94/62/CE sugli imballaggi e i rifiuti di imballaggio, aggiornata dalla direttiva 2004/12/CE, prescrive all’articolo 8 che l’imballaggio indichi la natura del materiale sulla base della decisione 97/129/CE, proprio per facilitarne raccolta, riutilizzo e recupero. Un altro riferimento utilizzato nell’industria per l’identificazione generica e il contrassegno dei prodotti plastici è la norma ISO 11469: i simboli associati, codificati anche da ISO 1043, ISO 1433 e ISO 1629, iniziano e terminano convenzionalmente con i caratteri > e <, una marcatura che molti tecnici incontrano senza conoscerne l’origine normativa.
Questa precisione non è un esercizio puramente normativo: una sigla corretta in distinta base riduce gli errori in fase di approvvigionamento e, di conseguenza, le rilavorazioni a valle. Se in un capitolato compare soltanto la dicitura generica nylon, senza ulteriori qualifiche, il fornitore e l’ufficio acquisti non hanno modo di sapere se si tratta di una variante non caricata o di una caricata con fibra di vetro, due soluzioni che si comportano diversamente sotto l’utensile e nel tempo.
Sul fronte delle prestazioni meccaniche, in ambito di laboratorio una delle prove più richieste per caratterizzare i materiali plastici è la prova di trazione condotta secondo la norma UNI EN ISO 6259, tipicamente su provini ricavati dal prodotto finito. La UNI EN ISO 527 segue principi simili ma lavora su provini ottenuti per stampaggio dalla materia prima, non dal pezzo lavorato: una distinzione che conta quando si deve capire se un dato tecnico si riferisce al materiale grezzo o al componente reale. Per i materiali plastici rinforzati con fibra si fa riferimento alla ISO 527-4, che copre materiali isotropi e anisotropi, e alla ISO 527-5, dedicata alle plastiche rinforzate con fibre unidirezionali: entrambe servono a determinare modulo di trazione, indice di Poisson e resistenza nelle direzioni principali del materiale. La prova generica ISO 527-2, condotta a velocità comprese tra 1 e 500 mm/min fino a cedimento del campione, resta il riferimento per plastiche rigide e semirigide stampate, estruse o lavorate meccanicamente, mentre per film e lamiere sottili sotto il millimetro si utilizza la ISO 527-3.
A monte di tutto questo resta una distinzione di base: le materie plastiche si suddividono in due grandi famiglie, le termoplastiche, che possono essere portate a fusione e rilavorate, e le termoindurenti, che non possono essere rifuse e risultano più difficili da riciclare, limitandosi in genere al recupero energetico o, in parte, alla polverizzazione per impieghi come carica. Questa distinzione orienta anche le scelte di fine vita del componente, un aspetto che pesa sempre di più nelle specifiche industriali.
Materiali tipici a confronto: quando sceglierli e quali rischi gestire
Senza trasformare questa sezione in un catalogo prestazionale, conviene partire da ciò che è effettivamente verificabile. Tra i materiali impiegati nella fresatura di componenti tecnici rientrano POM, PEEK, PTFE, Nylon, PET, PVC, Vulkolan e diversi materiali compositi, destinati a settori come l’automotive, il packaging, l’alimentare e il farmaceutico, dove trovano impiego in bussole e cuscinetti, ingranaggi e rotori dentati, giunti e snodi, guide, carter e componenti di tenuta.
Piuttosto che assegnare a ciascuna sigla un’etichetta di preferenza assoluta, ha più senso porsi, per ogni materiale candidato, le stesse domande viste nei paragrafi precedenti. Come si comporta sotto il carico previsto, in particolare se il carico è costante nel tempo? Qual è la temperatura di esercizio attesa, con quali eventuali picchi? Il pezzo sarà esposto a umidità variabile, a solventi, a oli o a detergenti industriali? Le superfici in gioco lavorano a contatto secco o lubrificato? Rispondere a queste domande confrontando i dati della scheda tecnica con le condizioni reali d’uso è più utile di una classifica generica tra polimeri, perché ogni applicazione pesa diversamente le stesse variabili.
Dal requisito al disegno: le informazioni che evitano rilavorazioni (con un esempio)
Prendiamo un caso ricorrente: una bussola di scorrimento per un nastro trasportatore, destinata a sostituire un componente in ottone diventato troppo costoso. Il carico è moderato ma continuo, la velocità di scorrimento è bassa, l’ambiente è polveroso e soggetto a lavaggi periodici con detergente. Senza queste informazioni esplicite, un fornitore può solo ipotizzare il materiale più adatto; con queste informazioni, la scelta tra un POM caricato o un PA tecnico diventa una valutazione tecnica, non un tentativo.
Un capitolato ben scritto, su qualunque componente fresato in plastica tecnica, dovrebbe sempre includere: la funzione del pezzo e le condizioni d’uso reali (carico, velocità relativa, temperatura, ambiente chimico); quali tolleranze sono funzionali e quali solo estetiche, per non irrigidire inutilmente geometrie non critiche; gli accoppiamenti e le superfici di contatto, con la rugosità richiesta in quei punti specifici; le geometrie a rischio, come pareti sottili, tasche profonde, filettature o sedi per O-ring; infine la quantità richiesta e il livello di ripetibilità atteso, perché un prototipo e una piccola serie impongono logiche di controllo diverse. Nel caso della bussola, per esempio, la rugosità richiesta sulla sola superficie di scorrimento conta molto più della finitura delle superfici esterne: specificarlo evita lavorazioni aggiuntive non necessarie e riduce i tempi di consegna.
Errori ricorrenti nella scelta del materiale per pezzi fresati in plastica
Nella pratica di chi disegna e specifica materiali per la fresatura, alcuni errori tendono a ripetersi con una certa regolarità. Il primo è sostituire un componente metallico con un tecnopolimero mantenendo spessori e vincoli pensati per il metallo, senza riprogettare la geometria in funzione delle proprietà meccaniche reali della plastica. Il secondo è ignorare creep e assorbimento di umidità, trattando il materiale come se fosse dimensionalmente inerte nel tempo quanto un acciaio.
Il terzo errore è richiedere tolleranze molto strette su geometrie intrinsecamente instabili o non funzionali, generando costi di lavorazione non giustificati dal reale utilizzo del pezzo. Il quarto è sottovalutare l’ambiente chimico di esercizio, dimenticando che detergenti industriali, oli o acqua calda possono alterare nel tempo le proprietà di un polimero apparentemente adatto. Il quinto, più sottile, è credere che un materiale più rigido sia sempre più durevole: rigidità e resistenza a lungo termine non sono sinonimi, e un polimero troppo rigido può fessurarsi sotto sollecitazioni cicliche che un materiale più tenace assorbirebbe senza danni.
Quando coinvolgere il fornitore: co-progettare materiale e processo
La scelta del materiale e la strategia di fresatura non dovrebbero essere decise in sequenza, ma in parallelo. Utensili, parametri di taglio, tipo di fissaggio e sequenza delle lavorazioni cambiano a seconda del polimero scelto, e viceversa. Un materiale selezionato solo sulla carta tecnica, senza considerare come si comporterà sotto l’utensile, può rivelarsi corretto sulla scheda ma difficile da realizzare entro i tempi e i costi previsti. Un fornitore con esperienza specifica su tecnopolimeri ad alte prestazioni può spesso proporre alternative equivalenti o più vantaggiose in termini di prestazioni, costo o tempi di consegna, partendo proprio dall’incrocio tra requisito funzionale e vincoli di processo.